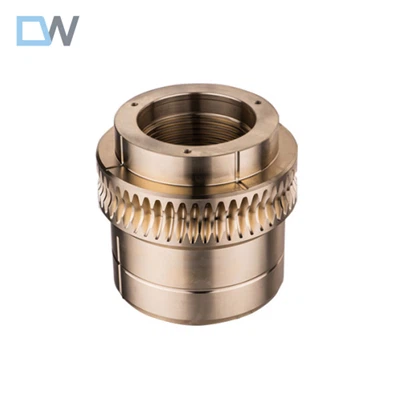
A végső sapkás -injekciós fejek szállítójaként gyakran kérdeznek tőlem, hogy milyen hőmérsékleti tartományt tartanak ezen kritikus alkatrészek normál működésére. Az optimális hőmérsékleti tartomány megértése elengedhetetlen a fröccsöntési folyamat hatékonyságának, minőségének és hosszú élettartamának biztosításához. Ebben a blogbejegyzésben belemerülni fogom azokat a tényezőket, amelyek befolyásolják a hőmérsékleti tartományt, az ideális működési hőmérsékleteket és az ezen a tartományon kívüli működés következményeit.
A hőmérsékleti tartományt befolyásoló tényezők
Számos tényező határozza meg a végsapkás injekciós fejének megfelelő hőmérsékleti tartományát. Az első és legjelentősebb tényező az, hogy a fröccsöntési folyamatban alkalmazzák a műanyag gyanta típusát. A különböző műanyagok megkülönböztetett olvadási pontokkal és feldolgozási hőmérsékletekkel rendelkeznek. Például a polipropilén olvadási pontja 130 ° C és 171 ° C között van, míg a polikarbonát körülbelül 220 ° C és 270 ° C hőmérsékleten olvad. Az injekciós fejet olyan hőmérsékletre kell melegíteni, amely elegendő a műanyag gyanta alapos megolvadásához, lehetővé téve, hogy simán áramoljon a penészüregbe.
A végkapocs -injekciós fej kialakítása és anyaga szintén szerepet játszik a hőmérsékleti tartomány meghatározásában. Az injekciós fejek általában nagy minőségű fémekből, például acélból vagy alumíniumból készülnek, amelyek jó hővezető képességgel rendelkeznek. A fűtési elemek kialakítása az injekció fején belül, valamint a körülötte lévő szigetelés befolyásolja, hogy a hőmérsékletet milyen gyorsan és egyenletesen lehet emelni és fenntartani. Egy jól megtervezett injekciós fej minimális ingadozásokkal képes elérni és megtartani a kívánt hőmérsékletet.
A penész mérete és összetettsége szintén befolyásolja a hőmérsékleti követelményeket. A nagyobb formák vagy a bonyolult tervekkel rendelkező formák magasabb hőmérsékletet igényelhetnek annak biztosítása érdekében, hogy az olvadt műanyag az összes üreget teljesen kitöltse. Ezenkívül az injekciós folyamat sebessége befolyásolhatja a hőmérsékletet. A gyorsabb injekciós sebességhez valamivel magasabb hőmérsékletet igényelhet, hogy megakadályozzák a műanyag túl gyorsan megszilárdulását.
Ideális üzemi hőmérsékletek
Az ideális hőmérsékleti tartomány a végsapkás injekciós fej normál működéséhez általában 180 ° C és 300 ° C között esik, de ez a fent említett tényezőktől függően változhat. A leggyakoribb hőre lágyuló műanyagok, például a polietilén és a polipropilén esetében a 180 ° C és 220 ° C közötti üzemi hőmérséklet gyakran elegendő. Ezeknek a műanyagoknak viszonylag alacsony olvadási pontjai vannak, és ezeken a hőmérsékleten könnyen áramolhatnak.
A műanyag műanyagok, például a polikarbonát, az akrilonitril -butadién sztirol (ABS) és a poliamid (nejlon) esetében a hőmérsékleti tartomány általában magasabb, 220 ° C és 300 ° C között. Ezeknek a műanyagoknak magasabb olvadáspontjai vannak, és több hőt igényelnek a megfelelő befecskendezéshez szükséges viszkozitás eléréséhez.
Fontos megjegyezni, hogy az injekciós fejben a következetes hőmérséklet fenntartása elengedhetetlen. A hőmérsékleti ingadozások különféle problémákhoz vezethetnek, ideértve a penész egyenetlen kitöltését, a rossz részminőséget és az injekciós fej fokozott kopását. A modern injekciós fejek gyakran fejlett hőmérséklet -szabályozó rendszerekkel vannak felszerelve, amelyek nagy pontossággal képesek megfigyelni és beállítani a hőmérsékletet.
A hőmérsékleti tartományon kívüli működés következményei
Az ajánlott hőmérsékleti tartományon kívüli végső sapkás -injekciós fej működtetése súlyos következményekkel járhat a fröccsöntési folyamatra. Ha a hőmérséklet túl alacsony, akkor a műanyag gyanta nem olvad el teljesen, ami a penész hiányos kitöltését eredményezi. Ez az üregekkel, rövid lövésekkel vagy rossz felületi kivitelű alkatrészekhez vezethet. Bizonyos esetekben a megsértett műanyag akadályokat okozhat az injekciós fejben vagy a penészben, és a tisztításhoz és a karbantartáshoz költséges állásidőt igényel.
Másrészt, ha a hőmérséklet túl magas, akkor a műanyag lebomlik. A termikus lebomlás miatt a műanyag elveszítheti mechanikai tulajdonságait, és olyan részekben, amelyek törékenyek, elszíneződtek vagy csökkentik az erejét. A magas hőmérsékletek növelik az injekciós fej alkatrészeinek, például a csavarok és hordók kopását is, ami korai meghibásodást és megnövekedett csere költségeket eredményezhet.
A hőmérséklet -megfigyelés és a szabályozás fontossága
A végsapkás injekciós fej normál működésének biztosítása érdekében elengedhetetlen, hogy megbízható hőmérséklet -megfigyelő és vezérlő rendszer legyen a helyén. Ennek a rendszernek képesnek kell lennie arra, hogy megmérje a hőmérsékletet az injekciós fejben több ponton, és ennek megfelelően beállítsa a fűtési elemeket. A hőmérséklet -érzékelők rendszeres kalibrálására is szükség van a pontos leolvasások biztosításához.
A valós időhőmérséklet -megfigyelés mellett az is fontos, hogy nyilvántartást tartson a hőmérsékleti előzményekről. Ez segíthet azonosítani az idővel felmerülő tendenciákat vagy problémákat, például a fokozatos hőmérsékleti sodródást vagy az inkonzisztens hőmérséklet -szabályozást. Ezen nyilvántartások elemzésével a fröccsöntési folyamat kiigazítását lehet elvégezni a teljesítmény optimalizálása és a problémák megelőzése érdekében.
A végkapocs -injekciós fejeink szerepe
Cégünknél megértjük a hőmérséklet -szabályozás kritikus fontosságát a fröccsöntési folyamatban. A végső sapkás injekciós fejeinket úgy terveztük, hogy a művészet fűtési és hőmérséklet -szabályozó rendszerei. Magas minőségű anyagokat és fejlett gyártási technikákat használunk annak biztosítása érdekében, hogy injekciós fejeink nagy pontossággal elérjék és fenntartsák a kívánt hőmérsékleti tartományt.
A miénkBefecskendező fej végsapka fröccsöntő géphezkifejezetten úgy tervezték, hogy optimális teljesítményt biztosítson a műanyag gyanták és a penészminták széles skáláján. Különféle modelleket kínálunk ügyfeleink sokrétű igényeinek kielégítésére, akár kis méretű prototípusokkal, akár nagy méretű gyártási futásokkal.
Vegye fel velünk a kapcsolatot az injekciós fej igényeivel kapcsolatban
Ha Ön a magas minőségű végfelhasználási fej befecskendező fejének piacán tartózkodik, felkérjük Önt, hogy vegye fel velünk a kapcsolatot további információkért. Szakértői csoportunk rendelkezésre áll a kérdéseinek megválaszolására, technikai támogatás nyújtására, és segít kiválasztani a megfelelő injekciós fejet az Ön alkalmazásához. Elkötelezettek vagyunk azért, hogy ügyfeleink számára a legjobb termékeket és szolgáltatásokat nyújtsuk a fröccsöntési műveletek sikerének biztosítása érdekében. Akár kisvállalkozás, akár nagyvállalat vagy, megvan a megoldása az Ön igényeinek kielégítésére.
Referenciák
- O. Olabisi "fröccsöntési kézikönyv"
- "Műanyag -feldolgozási technológia", BN Chapman