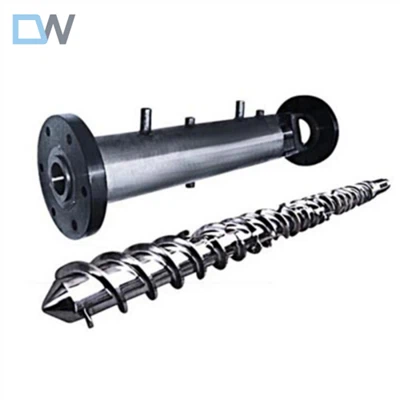
Ha elmélyült a fröccsöntő játékban, valószínűleg hallottál már embereket, akik a nagy sebességű csavaros hordók miatt szurkolnak – és ha olyan vagy, mint a legtöbb ember, aki éveket töltött a fröccsöntési vonalak hibaelhárításával, akkor elgondolkodhat: „Ez csak egy újabb trükk, vagy valóban mozgatja a tűt?” Beszállítóként, aki több tucat gyártóval dolgozott együtt (az optikai termékek gyártóitól a nagydobozos készülékek márkáiig) ezen hordók finomhangolása és tesztelése érdekében, itt vagyok, hogy leírjam, miért nem csak frissítést jelent egy nagysebességű változat szabványos hordójának elhagyása – ez megváltoztatja a sebességet, a minőséget és az eredményt.
Kezdjük az alapokkal. A fröccsöntésben használt csavaros henger két kulcsfontosságú feladatot lát el: megolvasztja a műanyag gyantát, és befecskendezi az olvadt műanyagot a formaüregbe. A nagy sebességű csavaros hengert, ellentétben a szabványos megfelelőjével, úgy tervezték, hogy gyorsabban forogjon, gyorsabban alakítsa ki a befecskendezési nyomást, és több anyagot mozgasson át a hengeren rövidebb idő alatt. Ez nem csak a fordulatszám felpörgetéséről szól – a repülési geometriát, az anyagkeménységet és a hűtőcsatornákat kifejezetten úgy terveztük, hogy az extra sebességet elhasználódás vagy meghibásodás nélkül kezeljük. Nem tudom megmondani, hányszor fordult hozzánk egy vásárló csalódottan, mert a szokásos hordójuk jelentette a szűk keresztmetszetet a hét minden napján, 24 órában működő gyártósoron, így hetente órákat veszítettek az üzemidőből, mielőtt meggondolták volna a váltást.

Az első nagy győzelem: gyorsabb ciklusidők. Minden fröccsöntő esetében a ciklusidő pénz. Egy ciklusban minden leborotvált másodperc összeadódik, különösen, ha naponta több tízezer alkatrészt fut le. A szabványos csavarhenger általában 100-150 ford./perc fordulatszámmal emelkedik ki forgás közben, és a befecskendezési sebesség lelassul a kúszásig, mivel a nyomásképződés késik. Nagy sebességű csavaros hordó? Ügyfeleink rendszeresen elérik a 250-350 ford./perc értéket, a befecskendezési sebességük pedig 30-50%-ot ugrik – néha többet is, a gyantától függően. Tökéletes példaként használjuk az optikai termékeket: a lencseformák szoros, egyenletes töltést igényelnek a csíkok vagy légbuborékok elkerülése érdekében, és a sebesség itt nem alku tárgya. Volt egy ügyfelünk, aki telefonkamerák objektíveket gyártott, és 12 másodperces ciklust futott egy szabványos hordóval. Miután átváltottak az egyedi nagysebességű csavarhordónkra, ezt a ciklust 8 másodpercre csökkentették. Ez 33%-os teljesítménynövekedést jelent anélkül, hogy egyetlen új gépet is hozzáadnának a padlójukhoz. Ha havonta 100 000 objektívet gyárt, az 33 000 extra alkatrészt jelent, amelyet ugyanazon üzemórán keresztül gyárt (és ad el) – nincs többletmunka, nincsenek extra közüzemi költségek, csak tiszta haszon. Itt megtudhatja, hogyan szabjuk pontosan ezeket a hordókat az optikai igényekhez: Nagy befecskendezési sebességű csavaros hordó optikai termékekhez. Ez a link nem csak egy értékesítési oldal, hanem tényleges tesztadatok azoktól az ügyfelektől, akik pontosan ezt a váltást végrehajtották.
Következő következetes alkatrészminőség, amely óriási, függetlenül attól, hogy mit formál, de még kritikusabb az olyan nagy értékű alkatrészek esetében, mint az orvosi eszközök vagy az elektronikai házak. A szabványos hordóknál problémát okoz a nyírási hő, ha túlságosan felpörgeti a sebességet – a műanyag és a hordó belső fala közötti súrlódás extra hőt termel, amely túlolvadhat a gyantán, lebonthatja a polimer láncokat, vagy forró pontokat okozhat. Ez elvetemült alkatrészekhez, rövid lövésekhez vagy felületi hibákhoz, például repedésnyomokhoz vezet. A nagy sebességű csavaros hordók ezt két kulcsfontosságú javítással oldják meg: jobb repülési kialakítás és anyagfelépítés. A súrlódást csökkentő laposabb, polírozottabb szárnyakat adunk hozzá, és kiváló minőségű ötvözött acélt vagy bimetál bélést használunk, amely gyorsabban elvezeti a hőt. Ezenkívül, mivel sokkal gyorsabban injektálják a nyomást, az olvadt műanyag nem hűl le a befecskendezés közben. Vegyünk egy vékony falú csomagolást, például a joghurtos poharak apró fedelét: ezek a falak gyakran 0,5 mm-nél kisebbek, és ha a műanyag lehűl, mielőtt teljesen megtelne, hiányos részeket kapunk, amelyek feldobódnak. Egy szabványos hordó megküzdhet itt, ami 5-8%-os selejtezési arányt eredményezne néhány vékonyfalú sorozatnál. A nagysebességű hordókat használó ügyfeleink azt látják, hogy ugyanezeken az alkatrészeken a selejt aránya 1-2%-ra esik. Egy havi 5 millió fedelet öntő ügyfél számára ez 200 000 alkatrészvesztéssel kevesebb, és több anyagot takarít meg – egy újabb költségnyereség.
Ezután csökken az általános gépbeállítás kopása, amit sokan figyelmen kívül hagynak, amikor csak magára a hengerre koncentrálnak. Általános tévhit, hogy a nagyobb sebesség nagyobb igénybevételt jelent a csavaron és a hengeren, ami több karbantartást jelent. De ha összehasonlítjuk az almát az almával – ugyanaz a gyanta, azonos alkatrészméret, azonos teljesítmény –, a nagy sebességű csavaros hordók valójában kevésbé terhelik a gép többi alkatrészét. Várj, miért? Mivel a szabványos hordóknak hosszabb ideig kell futniuk ugyanannyi műanyag megolvasztásához, ezért a gép motorja, hajtásrendszere és hidraulikus szivattyúi hosszabb ideig túlóráznak. A nagy sebességű hordók megolvadnak és ugyanannyi műanyagot fecskendeznek be rövidebb idő alatt, így ezeknek a többi résznek több az állásideje. Volt olyan ügyfelünk, aki 6 havonta cserélte szabványos csavarját és hengerét a csavarmenetek állandó túlmelegedése és kopása miatt. Amióta a nagy sebességű kialakításunkra váltottak, amely egyensúlyban tartja a sebességet a hőkezeléssel, több mint 2 éve nem cserélték le a hordójukat. Ez fele a karbantartási költségnek, kevesebb a leállási idő az alkatrészcsere esetén, és kevesebb pénzt pazarolnak cserealkatrészekre. Egy napi 2 műszakban üzemelő gyártósor esetében ez akár több tízezer dollárt is megtakaríthat évente.
Várj, beszéljünk a gyanta rugalmasságáról is, mert ez nagy probléma a több anyaggal dolgozó gyártók számára. Egyes szabványos hordók csak a gyanták szűk körét képesek kezelni – például ha merev ABS-t és rugalmas TPE-t is öntenek, akkor külön hordókra lehet szükség, hogy elkerülje a keresztszennyeződést vagy az olvadási problémákat. A nagy sebességű csavarhengerek azonban állítható repülési profiljuk és hőszabályozásuk sokkal sokoldalúbbá teszik őket. Volt egy ügyfelünk, aki merev műanyag játékelemeket és rugalmas tömítéseket is készített ezekhez a játékokhoz, és két külön formázógépet használt, mert egyetlen szabványos hordójuk nem tudott váltani az anyagok között anélkül, hogy a tisztítás és beállítás jelentős leállása nélkül kellett volna. Egy gép csövét kicserélték a mi nagy sebességű változatunkra, és most kevesebb mint 10 perc alatt váltanak ABS és TPE között, nincs keresztszennyeződés, nincs hiba. Ez azt jelentette, hogy 25%-kal csökkentették teljes gépszámukat, így felszabadultak a raktározás céljára bérbe adott alapterületük, és heti órával csökkentették a beállítási idejüket. A sokoldalúság nem csak egy jó dolog – ez egy módja annak, hogy meglévő berendezései ne lassabban, hanem nehezebben működjenek.
Tudom, mire gondol: „Ez mind remekül hangzik, de csak nagy műveletekre vonatkozik?” Nem, egyáltalán nem. Dolgoztunk együtt kis- és közepes méretű gyártókkal is, akik kisebb tételeket készítenek, de továbbra is versenyezni akarnak a sebességben és a minőségben. Sokan aggódtak az előzetes költségek miatt, de ha a számokat futtatjuk, a ROI általában 6 hónap alatt van. Tegyük fel, hogy havonta 50 000 alkatrészt futtat, a ciklusidők 15 másodpercet vesznek igénybe, és 7%-os selejtezési aránya van. Ha nagy sebességű hordóra vált, a ciklus 11 másodpercre (27%-kal gyorsabb), a selejt pedig 2%-ra csökken (5%-kal megtakarítva). Az extra termelés havonta 5000 alkatrész, és 2500 alkatrészrel kevesebbet pazarol. Szorozza meg ezt alkatrészenkénti 0,50 dolláros haszonnal, és ez havi 3750 dollár pluszt jelent. Tekintse meg az alacsonyabb karbantartási és gyanta-megtakarítást, és pillanatok alatt kifizette a hordót.
Az egyetlen bökkenő itt az, hogy nem minden nagy sebességű csavarhenger egyforma. Sok csökkentett árú beszállító csak kifényesíti egy szabványos hordó belsejét, és „nagy sebességnek” nevezi, de kihagyják az egyedi repüléstervezést és a hőkezelést, amely valójában a különbséget jelenti. Minden általunk gyártott hordót az ügyfélspecifikus gyantatípusokkal és alkatrészspecifikációkkal tesztelünk, így tudjuk, hogy pontosan az Ön vonalára fog működni, nem csak egy általános futtatásra. Ezért szeretünk az optikai termékek gyártóival dolgozni, mint például azokkal, akik nagy befecskendezési sebességű csavaros hordónkat optikai termékekhez használják – ezeknek az alkatrészeknek olyan pontosságra van szükségük, amelyet az általános hordók nem képesek teljesíteni.
Végső soron a nagy sebességű csavaros hordók nem csak egy üldözendő trend. Olyan megoldást jelentenek, amely közvetlenül érinti a fröccsöntőgépek három legnagyobb fájdalompontját: a lassú ciklusidők, a magas selejtezési arány és a szükségtelen karbantartási költségek. Ha elege van abból, hogy a hordó visszatartja a termelést, vagy nagyobb hasznot szeretne kicsikarni a meglévő berendezéseiből, érdemes ellenőrizni, hogy a nagy sebességű kialakítás ésszerű-e az alkatrészek számára.
Akár apró optikai alkatrészeket, vastag készülékházat vagy bármit a kettő között formál, kulcsfontosságú, hogy az Ön speciális igényeinek megfelelő hordót kapjon. Ha készen áll arra, hogy átbeszélje vonala szűk keresztmetszeteit, és megtudja, hogyan működhet az Ön számára egy nagy sebességű csavaros henger, forduljon hozzánk, hogy megbeszéljük a személyre szabott lehetőségeket.
Referenciák:
- Petterson, L. (2021). Fröccsöntés hatékonysága: Ciklusidő-csökkentési stratégiák közepes volumenű gyártáshoz. Journal of Plastics Technology and Engineering, 42(3), 189-202.
- Moore, K. & Carter, J. (2022). Hőkezelés nagysebességű csavaros hordókban: Hatás a gyanta lebomlására és az alkatrész minőségére. Industrial Polymer Processing, 17(2), 77-91.
- Global Manufacturing Association. (2023). Nagy sebességű fröccsöntő berendezések költség-haszon elemzése kis- és közepes gyártók számára. Jelentés #GM-23-04, 12-19.
- Optikai Fröccsöntő Egyesület. (2022). Precíziós fröccsöntés optikai alkatrészekhez: sebesség- és nyomáskövetelmények. Formázási Szaklap, 9(1), 34-41.