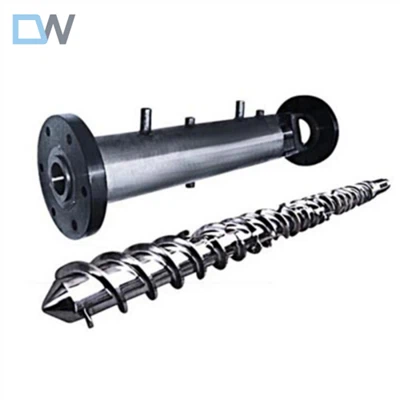
Nitridált csavarok szállítójaként hetente kapom ezt a kérdést mérnököktől, karbantartó csapatoktól és termelési vezetőktől a különböző iparágakban: „Mi a megfelelő nyomaték ezeknek a csavaroknak a beszereléséhez?” Ez nem triviális kérdés – ha félreérti, megsérülhet a nitridált felület (amitől ezek a csavarok tartósak, korrózióállóak és hosszú élettartamúak), vagy ami még rosszabb, veszélyeztetheti a csavar által rögzített alkatrész integritását. Az elmúlt 12 év során, amikor nitridált csavarokkal dolgoztam fröccsöntéshez, extrudáláshoz és általános tervezéshez, a hibák teljes spektrumát láttam: valaki egy nitridált csavart ugyanolyan szintre húz meg, mint egy szabványos szénacélt, ami felületi repedéshez vezetett; egy másik teljesen kihagyja a nyomaték specifikációit, ami a rögzítőelemek meglazulásához vezet, ami a berendezés leállását okozza. Ma szeretném lebontani a nitridált csavarok ajánlott beépítési nyomatéka mögött rejlő tudományt, megosztani, hogyan vezetjük ügyfeleinket, és elmagyarázni, miért különböznek a nitridált csavarok az Ön által megszokott rögzítőelemektől.
Először is kezdjük azzal, hogy mi is valójában a nitridált csavar, mert ez a nyomatéki specifikációk megértésének alapja. A nitridálás egy felületi keményedési folyamat, ahol a nitrogén a csavar alapfémébe diffundál (általában ötvözött acél, mint a 4140 vagy 4340, ami gyakori a műanyagfeldolgozásban és a nehéz mérnöki alkatrészekben), és kemény, rideg külső réteget (a fehér réteg, jellemzően 0,02–0,05 mm vastag) és fokozatos keménységi gradienst hoz létre. A csavar magja továbbra is kemény marad az ütés elnyelésében, de a felülete háromszor keményebb, mint a szabványos szénacél, így ideális olyan alkalmazásokhoz, mint például az általános műszaki műanyagok megmunkálása, ahol a csavarok állandó kopásnak vannak kitéve a töltőanyagok (üvegszál, ásványi adalékok) miatt, amelyek elhasználják a szabványos rögzítőelemeket. Itt többet megtudhat arról, hogy ezek a csavarok hogyan szolgálják az adott használati esetet:Nitridált csavaros hordó általános műszaki műanyagokhoz.
A kulcs itt a keménységi gradiens. A külső nitridált réteg kemény, de sérülékeny – ha túl nagy nyomatékot alkalmaz a beszerelés során, a rideg felület megrepedhet, leválhat vagy kitörhet, ami tönkreteszi a csavar elsődleges előnyeit. Még egy apró repedés is a nitridált rétegben engedheti, hogy a korrozív technológiai anyagok beszivárogjanak a magba, ami belső rozsdához és idő előtti meghibásodáshoz vezethet. A másik oldalon a túl kis nyomaték azt jelenti, hogy a csavar meglazulhat vibráció hatására (gyakran fröccsöntő gépeknél vagy extrudereknél), ami hibás beállításhoz, anyagszivárgáshoz vagy akár a berendezés károsodásához vezethet. Tehát a nyomaték nem egy mindenki számára megfelelő szám; ez három kritikus tényezőtől függ: a csavar méretétől, az alkalmazástól és a beépítési anyagtól.
Konkrétizáljunk. Kisméretű nitridált csavarok (M3-tól M10-ig, kis és közepes méretű berendezésekben gyakoriak, vagy csavarhordók rögzítőcsavarjai) esetén az ajánlott beépítési nyomaték általában 2-8 N·m. Várjon, ez egy széles tartomány – ez az oka: az M3-as csavarokhoz, amelyeket gyakran kis alkatrészek rögzítésére használnak, 2-3 N·m-re van szükségük, mert a kis száruk nem bír el nagyobb nyomást anélkül, hogy a csavar menetei deformálódnának vagy a nitridált felület megrepedne. Az M6 csavarok, amelyek nagyobb terhelést bírnak, 4-5 N·m-re ugranak, az M10-es csavarok pedig körülbelül 8 N·m-re emelkednek ki statikus telepítéseknél (nincs állandó vibráció). Ezeknél a méreteknél a legnagyobb kockázat a túlhúzás, ezért mindig azt tanácsoljuk ügyfeleinknek, hogy +/- 5%-os pontossággal kalibrált nyomatékkulcsot használjanak – tapasztalataink szerint az olcsóbb, kalibrálatlan villáskulcsok a túlnyomatékos nitridált kötőelemek első számú oka.
Közepes és nagy nitridált csavarok (M12-M24, fröccsöntő csavarhengerek, extrudáló vezetékházak vagy nehéz szerkezeti egységek felszereléséhez használatos) esetén a nyomaték 12-70 N·m-re tolódik el. Ismét a méret számít, de itt az alkalmazás válik fontosabbá. Például az általános műszaki műanyagokhoz (amely működés közben állandó nyomásnak és vibrációnak van kitéve) egy csavarhengert rögzítő nitridált csavart a tartomány felső határáig, 50–70 N·m-ig kell meghúzni, hogy megakadályozzuk a kilazulást. Az álló gépvázhoz való szerkezeti nitridált csavar 12-20 N·m nyomatékkal meghúzható, amennyiben megfelel a keret terhelési követelményeinek. A tágabb tartomány oka itt a menetösszeköttetés: ha egy csavart csak az átmérőjének 1,5-szeresére húzunk bele az alapanyagba, akkor nem tud akkora nyomatékot elviselni, mint az átmérőjének háromszorosát. Ezért mindig emlékeztetjük ügyfeleinket, hogy ellenőrizzék a menetmélységet a nyomaték specifikációi mellett.
Nagy átmérőjű nitridált csavarok esetén (M24 felett, nehéz ipari berendezésekhez, például műanyag extrudáló vezetékekhez vagy nagy szerszámbefogó rendszerekhez) a nyomaték 80-250 N·m-re ugrik. Ezeket a csavarokat nagy teherbírásra tervezték, de a legtöbb alkalmazásnál még itt sem lépjük túl a 250 N·m-t. A nitridált felület csak akkora nyírófeszültséget tud elviselni, mielőtt a rideg külső réteg tönkremegy. Ügyfelünk egy M30-as nitridált csavart 280 N·m-en tesztelt, és a működést követő 10 percen belül a nitridált felület a meneteknél feltört, ami anyagszennyeződéshez vezetett a műanyag termékükben. Ez egy költséges hiba – amely elkerülhető lett volna a specifikációk betartásával.


Van egy általános mítosz: a nitridált csavarok erősebbek, így nagyobb nyomatékkal bírnak, mint a hagyományos acélcsavarok. Ez csak félig igaz. A nitridált réteg keményebb, de törékenyebb is. Egy szabványos szénacél csavar gyakran 15-20%-kal nagyobb nyomatékkal húzható meg, mint egy azonos méretű nitridált csavar, mert a képlékenyebb acélmagja fel tudja venni ezt a többletfeszültséget anélkül, hogy a felület megrepedne. Mindig ezt látjuk, amikor a vásárlók behozzák az évek óta használt szabványos csavarokat, és megpróbálják lecserélni őket nitridált csavarokra, aztán azon tűnődnek, hogy a nitridált csavarok miért hibáznak. Ez nem a nitridálási folyamat – csak a nyomaték nem vihető át közvetlenül a kettő között. Ha többet szeretne megtudni arról, hogyan tervezték a nitridált csavarokat a műanyagfeldolgozáshoz, nézze meg:Minőségi nitridált csavar műanyag befecskendezéshez és extrudáláshoz.
A méreten és az alkalmazáson túl két másik tényező is befolyásolja a nyomatékot: a menettípus és a felületi minőség. A nitridált csavarok szabványos (UNC/UNF) és metrikus menettel is kaphatók, de a metrikus menetek általában 10%-kal kisebb nyomatékot igényelnek, mint az azonos átmérőjű UNC-menetek, mivel menetemelkedésük finomabb, ami egyenletesebb feszültségeloszlást eredményez. Ezenkívül egyes nitridált csavarok nitridálás utáni felülettel rendelkeznek – például fekete-oxid- vagy foszfátbevonattal – a súrlódás csökkentése érdekében. Ha a csavar száraz bevonattal rendelkezik (kenőanyag nélkül), akkor 15%-kal nagyobb nyomatékot kell hozzáadnia a nagyobb menetek közötti súrlódáshoz; ha könnyű molibdén-diszulfid kenőanyaggal van bevonva, 10%-kal csökkentheti a nyomatékot, mivel a kisebb súrlódás azt jelenti, hogy a nyomaték nagyobb része a szorítóerőbe kerül, nem csak a menetsúrlódás leküzdésére. Az élelmiszeripari műanyagok feldolgozásához használt nitridált csavarokhoz mindig könnyű, élelmiszer-biztonságos kenőanyagot ajánlunk, de soha ne használjon nehéz olajokat, amelyek szennyezhetik az anyagokat.
Tehát hogyan győződhet meg arról, hogy a megfelelő nyomatékot használja? Szállítóként nem csak számokat adunk meg – termékeinkre szabott nyomatéktáblázatot is biztosítunk, hanem egyszerű próbaszerelés elvégzésére is ösztönözzük vásárlóinkat. Minden új tétel nitridált csavar esetén húzzon meg egy tesztcsavart a kívánt specifikációnak megfelelően, majd ellenőrizze a meneteket nagyítóval (10-szeres vagy nagyobb), hogy ellenőrizze a nitridált réteg repedéseit, repedéseit vagy leválását. Ha sérülést lát, húzzon vissza 5–10 N·m-t a kisebb csavaroknál, vagy 20–30 N·m-t a nagyobb csavaroknál. Egy másik egyszerű ellenőrzés: beszerelés után csavarkulccsal csavarja el a csavart 1/4 fordulattal. Ha mozog, akkor nem húzott meg eléggé; ha a menetek deformálódnak vagy a csavar elpattan, akkor túlságosan meghúzta.
Van egy sor bevált gyakorlatunk is, amelyeket minden ügyfelünkkel megosztunk, amelyek kéz a kézben járnak a nyomatékkal: először mindig tisztítsa meg a csavarmeneteket és az alapanyagban lévő lyukat a beszerelés előtt; a törmelék súrlódást okozhat, és egyenetlen nyomatékhoz vezethet. Másodszor, használjon megfelelő méretű dugaszolóaljzatot – az alulméretezett aljzat kerekítheti a csavarfejet, míg a túlméretes megcsúszhat, ami inkonzisztens nyomatékértékekhez vezethet. Harmadszor, a nagy vibrációjú alkalmazásokhoz használt csavarokhoz javasoljuk a menetrögzítő vegyület használatát (kis szilárdságú, így később eltávolítható), hogy a csavar szorosan tartsa, de soha ne használjon túl erős menetrögzítőt, mert ez megnehezítheti a későbbi eltávolítást anélkül, hogy károsítaná a nitridált felületet.
Az évek során ügyfeleink ezreivel dolgoztunk együtt az autóipari csomagolások, az orvosi műanyaggyártás és a nehéz építőipari berendezések területén, és a legsikeresebbek nem csak a nyomatékszámokat követik – megértik, hogy a nitridált csavarok miért különböznek egymástól. Egyik régi ügyfelünk, egy orvostechnikai eszközgyártó cég 8 éve tért át fröccsöntő gépeinél nitridált csavarokra. Eleinte ugyanazt a nyomatékot használták, mint a régi acélcsavarjaik, ami 30%-os meghibásodási arányt eredményezett. Miután beállították a nyomatékot az általunk javasolt specifikációra, ez a meghibásodási arány 1%-ra csökkent, és gépük üzemideje 22%-kal nőtt. A megfelelő nyomaték ilyen hatással lehet a működésére.
Ha egy projekten dolgozik, és nem biztos a nitridált csavarok megfelelő nyomatékát illetően, legyen szó csavarhordó-rögzítésről, műanyag extrudáló sorról vagy általános szerkezeti összeszerelésről, csapatunk készséggel segít. Egyedi nyomatéki útmutatást biztosítunk az Ön konkrét alkalmazásának megfelelően, és megoszthatjuk a nyomatékvizsgálati mintaeredményeket a gyakori felhasználási esetekben. Ne kockáztassa a berendezés károsodását vagy a termékek veszélyeztetését azzal, hogy kitalálja a nyomaték specifikációit – forduljon csapatunkhoz, hogy megbeszéljük igényeit, és személyre szabott ajánlásokat kapjon a nitridált csavarok alkalmazásaihoz.
Hivatkozások
- ASM International. (2015). "Acélfelületek nitridálása a kopás- és korrózióállóság érdekében." Materials Park, OH: ASM International.
- ISO 898-1:2019. "A szénacélból és ötvözött acélból készült kötőelemek mechanikai tulajdonságai." Nemzetközi Szabványügyi Szervezet, Genf, Svájc.
- Műanyag Technológiai Magazin. (2021). "A rögzítőelemek bevált gyakorlatai műanyagfeldolgozó berendezésekhez." Gardner Business Media, Inc.
- DIN 912:2020. "Hatlapfejű csavarok, metrikus sorozat." Német Szabványügyi Intézet, Berlin, Németország.